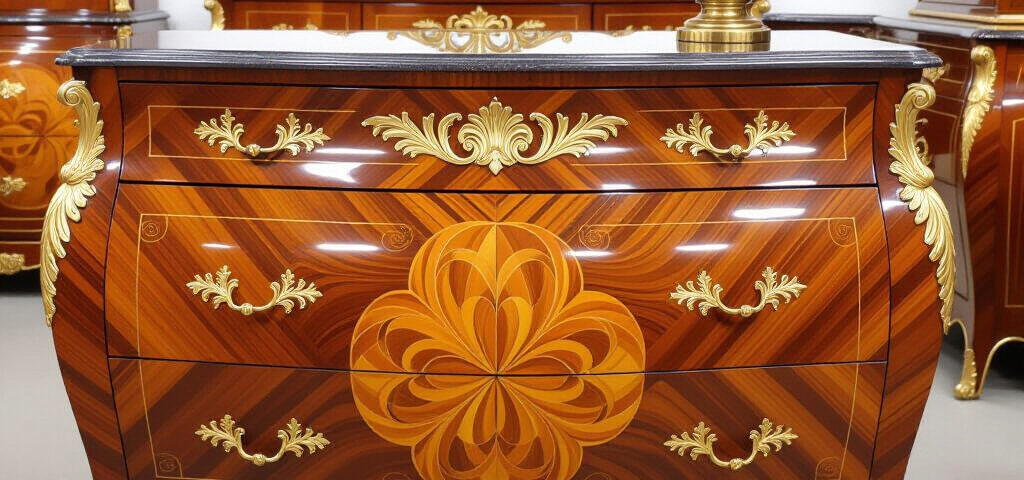
Материалы и подготовка
Работа с массивом и шпоном ценных пород начинается с отбора материала и контроля его состояния. Массив древесины (орех, дуб, ясень, клен) требует влажности 6–12% и стабильной геометрии для предотвращения усушки и деформаций; направление волокон и наличие сучков или трещин определяют технологию раскроя и дальнейшую сушка. Шпон нарезают радиально, тангенциально или ротационно в зависимости от желаемого рисунка; типичная толщина шпона составляет 0.3–2 мм, после чего листы сортируют по цвету и рисунку для исключения визуальных разрывов при укладке. Подробно о том, как рождается безупречная итальянская мебель, читайте на сайте https://tipdoma.com/2026/06/kak-rozhdaetsya-bezuprechnaya-italyanskaya-mebel/.
Подготовка ценных пород включает этапы сушки, распиловки, калибровки и стабилизации. Для уменьшения внутренних напряжений выполняют кондиционирование при температуре 18–22°C и относительной влажности 40–60%. Вакуумный пресс используется для равномерного сцепления при склейке шпона и снижает риск пузырения между шпоновой и подложечной слоями.
Выбор и подготовка массива
При выборе массива ориентируются на технологическую стабильность: коэффициент усушки, однородность волокон и отсутствие скрытых дефектов. Массив подрезают так, чтобы направление годичных колец и волокон соответствовало предполагаемым напряжениям в изделии. Перед склейкой и отделкой проводят фуговку и строгание, добиваясь плоскостности до 0.2–0.5 мм на метр для крупных фасадов.
Особенности шпонования и сортировка шпона
Шпон сортируют по классу рисунка и допускам по отклонению цвета. Подложки для шпона выбирают из многослойной фанеры или МДФ с влажностью, сопоставимой с шпоном, чтобы снизить риск расслоения. При химической стабилизации применяют праймеры или армирующие сетки на обратной стороне тонкого шпона для предотвращения растрескивания при фрезеровании и шлифовке.
Технологии глянцевой отделки
Зеркальный глянец достигается многослойной лакировкой с промежуточной шлифовкой и полировкой, общей толщиной лакового слоя 80–150 мкм в зависимости от системы. Варианты связующих включают нитроцеллюлозу, полиуретан и UV‑отверждаемые системы; UV‑лаки обеспечивают отверждение за секунды-минуты, полиуретан — стойкость к истиранию и химии.
Подготовка поверхности и грунтовки
Поверхность шлифуют с последовательностью зернистостей: 120–240–400 перед нанесением грунта; грунтовки служат для заполнения пор и выравнивания впитывания. Толщина грунтовочного слоя должна быть минимальна, чтобы не скрывать текстуру шпона, при этом обеспечивая однородную адгезию лака. Шлифовка влияет на адгезию лака и визуальную однородность глянца, поэтому контроль шероховатости Ra в пределах технологических допусков обязателен.
Нанесение лака и методы полирования
Лаки наносят в 3–8 слоёв с интервалом сушки и промежуточной шлифовкой зерном 400–600. Режимы сушки зависят от системы: крайние слои UV‑лаков отверждаются мгновенно, полиуретан требует 2–24 часа для межслойной шлифовки при 20°C. Полировка проводится пастами с абразивностью, уменьшающейся по этапам, и финишными полировальными составами для достижения зеркального блеска без «апельсиновой корки» и потёков; толщина окончательного защитного слоя влияет на глубину отражения.
Маркетри и интарсия
Маркетри выполняют из точно подогнанных фрагментов ценных пород на стабильной подложке. Подбор пород основан на сопоставлении цвета и фактуры, при этом применяют калибровку по влажности и толщине, чтобы избежать несовпадений после склейки.
Методы раскроя и подгонки мотивов
Раскрой осуществляется фрезерованием, ножевой резкой или лазерной резкой в зависимости от требуемой точности; подгонка стыков происходит с допуском не более 0.1–0.3 мм для визуально однородных мотивов. Технология подрезки «в замок» и использование микро‑фасок снижают видимость стыков после лакировки.
Технологии склейки и стабилизации композиций
Адгезивные схемы включают использование ПВА, модифицированных дисперсий и эпоксидных смол в зависимости от требуемой водостойкости и открытого времени. Вакуумные прессы и столовые прессы с контролем давления и времени обеспечивают равномерное сцепление; при сложных композициях применяют временные фиксаторы и армирующие подложки для предотвращения расслаивания.
Патина: техники и взаимодействие с лаком
Патинирование наносится поверх подготовленного грунта и затем фиксируется защитным слоем. Выбор метода зависит от желаемого эффекта и породы: открытые поры усиливают втираемость пигментов, закрытые — дают более едва заметный тон.
Типы патин и способы нанесения
Существуют пигментные патинирующие составы, металлические пасты и тонирующие эмали. Нанесение выполняют кистью, губкой, протиркой или втиранием; при работе с пористыми породами предварительно применяют закрепители или тонкие грунты, чтобы избежать чрезмерного впитывания. Время выдержки до снятия излишков регулируется по отношению к скорости сушки связующего пигмента.
Финишная защита патинированной поверхности
Патина фиксируется лаком или воскоподобным защитным составом. Для сохранения глубины рисунка используют тонкие прозрачные слои полиуретана или UV‑лаки общей толщиной 40–100 мкм; применение толстых слоёв может нивелировать тонкие цветовые переходы. Совместимость пигмента с лаком проверяют на пробных калиброванных образцах.
Оборудование, материалы и контроль качества
Ключевое оборудование включает вакуумные и столовые прессы, ленточные и орбитальные шлифовальные станки, полировальные агрегаты и фрезерный парк. Инструменты для маркетри — микрофрезы, лобзики с мелким шагом и шаблоны для точной подгонки мотивов.
Клеи, лаки и инструменты для мастерской
Типы клеёв: ПВА для внутренних работ, модифицированные дисперсии для повышенной адгезии и эпоксидные смолы для конструкций с высокими требованиями к влажностной и термостойкости. Лаки выбирают по критериям отверждения и толщины пленки: нитроцеллюлоза для быстрого набора блеска, полиуретан для износостойкости, UV‑системы для оперативного производства.
Контроль влажности, адгезии и типичных дефектов
Контроль параметров производится на каждом этапе: влажность древесины 6–12%, температура 18–22°C и относительная влажность 40–60% в цехе. Проверка адгезии выполняется тестом на срез и испытаниями на изгиб; измерение блеска и выявление оптических дефектов проводят визуально и приборно. Нарушение режимов сушки или давления при прессовании приводит к растрескиванию лака, пузырам и изменению геометрии; неправильная последовательность шлифовки и лакировки усиливает риск «апельсиновой корки» и отслоения шпона.